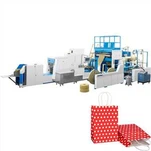
La indústria moderna de l'embalatge està canviant ràpidament. Els minoristes i els proveïdors de serveis d'alimentació ja no demanen milions dels mateixos productes. Demanen sprints de totes les mides. Volen impressions personalitzades. Requereixen diferents tipus de maneig per a campanyes de marca o vendes de temporada. Per als convertidors, el canvi ha transformat la línia de producció de bosses de paper d'una eina de producció fixa a un centre de compliment de comandes ocupat. La gent ha de conèixer les regles mecàniques i digitals darrere d'aquests canvis. Això ajuda a millorar l'eficàcia general (equips OEE. La clau d'aquesta flexibilitat és la màquina automàtica de reciclatge de bosses de paper. El sistema canvia entre els sacs de queviures de fons pla, la manipulació retorçada dels transportistes minoristes i els formats especials. Rep poca ajuda dels treballadors.
En aquest article, s'estudia el mètode tècnic per permetre un canvi ràpid de mida i estil en la conversió automatitzada de paper. Inclou sincronització de servo, eines modulars i sistemes de control intel·ligents. Aquestes són les característiques de la nova línia de producció que funciona de manera eficient.
Sincronització de servomotors i canvi digital
Històricament, canviar la mida d'una bossa mecànica ha requerit hores d'ajust manual. Els operaris van haver d'afluixar els engranatges. Van haver de lliscar l'eix cap avall. Van haver de reiniciar les càmeres. També van haver de comprovar manualment la tensió a moltes estacions. Aquesta configuració mecànica crea molt temps d'inactivitat. Com els diferents operadors tenien diferents habilitats, també ho fan els resultats.
L'automatització moderna separa les funcions mecàniques dels enllaços mecànics fixos. Adopta tecnologia de servomotor independent. A la moderna màquina automàtica de reciclatge de bosses de paper, cada estació clau té el seu propi servomotor. Aquests llocs inclouen l'alimentació web, la impressió, el plegat inferior, l'enganxament lateral i els accessoris de mànec. Aquests servoeixos estan sincronitzats pel controlador de moviment central. No són impulsats per un sol eix.
Quan l'operador selecciona un nou treball des de la interfície home-màquina (HMI), el controlador torna a calcular ràpidament el temps entre tots els eixos. Es basa en la longitud de la bossa nova, l'amplada de la bossa i la profunditat de l'obertura. La investigació a l'IEEE Transactions in Industrial Informatics mostra que la tecnologia de lleves electròniques i d'eix virtual pot reduir el temps de commutació entre un 70% i un 90% en comparació amb els sistemes mecànics més antics. Al mateix temps, la precisió de la targeta d'admissió imprimible es va augmentar a ± 0,5 mm [1]. Aquesta sincronització digital ajuda a mantenir la tensió web estable durant el canvi. Això és important per reciclar bosses de paper. Acostumen a tenir un gruix desigual i una fricció superficial. La tensió estable evita el trencament o la dislocació en els primers metres de la nova operació de producció.
Eines modulars per a la versatilitat de l'estil de mànec
El processament d'aplicacions és una de les parts més difícils de fer bosses de paper. Els tractaments retorçats requereixen desenrotllar, torçar, tallar el cordó i aplicar cola. Les nanses planes necessiten plegar, troquelar i laminar. Per fer les dues coses en una màquina, necessiteu un disseny modular.
La nova màquina utilitza sistemes de casset d'alliberament ràpid per a les unitats de processament. Les parts del mànec no estaven assegurades al bastidor principal. En canvi, són mòduls autònoms. Aquests mòduls s'insereixen a les ranures estàndard de la màquina. Utilitzant aquest dissenyat AnMàquina automàtica de reciclatge de bosses de paper, els operadors poden substituir un mòdul de processament retorçat per una unitat de processament plana en 30 minuts. Això utilitza bloqueig pneumàtic i connexions de serveis preestablerts.
Els sistemes de cola també s'han de substituir segons la forma del mànec. Les nanses retorçades solen requerir una fusió calenta com a punt. Les nanses planes es poden fer amb adhesiu en fred o cinta adhesiva sensible a la pressió. El sistema avançat té dues opcions d'unió i un canvi automàtic de broquet. El sistema visual comprova la posició del mànec en temps real. Envien comentaris per ajustar el vol de l'aplicador de cola. Els estudis de cas en tecnologia i ciència d'envasos mostren que els sistemes de processament modulars augmenten la utilització de les màquines en un 35% per part dels convertidors que donen servei a molts tipus de clients minoristes. Això és degut a que no requereixen una màquina separada per a cada tipus de mànec [2].

Control adaptatiu de tracció del substrat regeneratiu
Processar paper reciclat és més difícil que processar kraft verge. Les fibres reciclades són més curtes. Això redueix la menor resistència a la tracció. També fa que el paper s'estiri o es trenqui sota la tensió. El paper reciclat també varia en el gruix i té una superfície més rugosa. Tots aquests afecten la consistència de l'absorció i el plegat de la cola.
Per gestionar els canvis de mida i estil, necessiteu un processament web adaptatiu. La moderna plataforma automàtica de màquines de reciclatge de bosses de paper utilitza cèl·lules de càrrega i sistemes de rodets de ball. Aquests monitors controlen la tensió de la web en molts punts de la màquina. Quan la màquina canvia a paper reciclat més lleuger per a bosses més petites, el sistema de control redueix els punts de consigna de tensió. També ajusta el parell de frenada per evitar que el paper s'estiri.
Alguns sistemes utilitzen l'aprenentatge automàtic. Aquests algorismes construeixen models de tensió per a cada tipus de paper al llarg del temps. Com que la màquina executa diferents graus de recuperació, aprèn les millors corbes de tensió per a cada pes i nivell d'humitat. La investigació del TAPPI Journal mostra que quan s'utilitza paper reciclat, el control adaptatiu de la tensió pot reduir les ruptures de la banda fins a un 45 per cent. Això augmenta la producció i redueix els residus durant els canvis de mida [3]. Aquest control intel·ligent és important quan els operadors canvien entre paper reciclat gruixut per a bosses resistents i paper prim per a bosses lleugeres al detall en el mateix vol.
Formació de fons i mecanismes d'ajust de l'estufa
Els canvis en la mida de la bossa de tela alteren fonamentalment la geometria del fons. La distància entre les línies de pasta, la profunditat dels plecs de l'escuella i la longitud de la placa inferior han de ser proporcionals a la mida de la bossa de tela.
Les estacions inferiors automàtiques utilitzen amplades elèctriques per ajustar les lectures digitals i eliminar les conjectures. Quan es fa la transició d'una bossa de farmàcia estreta a una bossa de queviures extens, les rodes de refuerzo servoaccionades es reposicionen horitzontalment, mentre que la placa plegable inferior ajusta electrònicament la seva longitud de carrera. Els controladors de patró d'enganxar modifiquen la longitud i l'espaiat de les perles per sincronitzar-les amb la nova circumferència de la bossa.
Per a les bosses de fons pla, s'ha de tornar a calcular la relació de velocitat del tambor de l'adhesiu a la part inferior de l'alimentació web. Els engranatges electrònics fan que aquesta relació canviï sense intercanvi físic d'engranatges. La precisió d'aquests ajustos determina si el quadrat inferior és correcte i s'aconsegueix una àrea d'enllaç suficient. Durant els períodes de canvi, les estacions de fons mal ajustades són una font important de defectes de qualitat. L'anàlisi peer-to-peer a Journal of Cleaner destaca que l'ajust automàtic de la formació del substrat mitjançant un control precís del patró redueix el consum d'adhesiu entre un 8 i un 12%, cosa que contribueix a millorar la rendibilitat i el rendiment ambiental quan s'utilitzen materials reciclats [4].
Integració amb la planificació de la producció i l'assegurament de la qualitat
Els canvis en la mida de la bossa de tela canviaran la forma del fons. S'ha de canviar l'espai entre les línies de cola. La profunditat del plec ha de canviar. El temps del tren d'aterratge també ha de canviar. Tots han d'encaixar a la nova mida de la bossa.
L'estació inferior automàtica utilitza ajustos d'amplada motoritzats amb pantalla digital. Això va anul·lar l'especulació. Les rodes de escull servoaccionades es mouen de costat a mesura que la màquina passa d'una bossa de farmàcia estreta a un sac de queviures ample. La placa plegable inferior canvia electrònicament la seva longitud de carrera. Els controladors de patró d'enganxar ajusten la longitud i l'espaiat de les perles. Aquests coincideixen amb la mida de les noves bosses.
Per a les bosses de fons pla, s'ha de tornar a calcular la relació de velocitat entre el tambor inferior i l'alimentació de la banda. Els engranatges electrònics poden canviar aquesta relació sense intercanviar engranatges físics. La precisió d'aquests ajustos determina si la part inferior es plega en un quadrat i té prou àrea de cola. Les estacions inferiors mal ajustades és el principal motiu dels problemes de qualitat en el procés de transferència. La investigació al Journal of Cleaner Production ha demostrat que l'ajust automàtic del substrat pot reduir la quantitat d'ús de cola entre un 8 i un 12 per cent amb un millor control dels patrons. Això estalvia diners i és respectuós amb el medi ambient quan s'utilitzen materials reciclats [4].
Conclusió:
La possibilitat de canviar entre la mida de la bossa i la manipulació no és una característica única. És un sistema complet que inclou sincronització de servo, mecànica modular, processament web adaptatiu i integració digital. La màquina automàtica de reciclatge de bosses de paper és un bon exemple d'aquesta combinació. Converteix una línia de producció resistent i produïda en massa en una màquina flexible que pot produir diverses bosses.
La demanda del mercat és cada cop més diversa. Les normes de sostenibilitat també són cada cop més estrictes. Els excel·lents convertidors seran aquells que veuen la flexibilitat com un objectiu clau de disseny en lloc d'un pensament addicional. Comprar màquines amb canvi mecànic ràpid i control de processos intel·ligent pot ajudar els fabricants a guanyar diners amb una varietat de treballs de bosses de paper. Van des d'envasos bàsics fins a envasos de marca de gamma alta. Al mateix temps, mantenen l'eficiència necessària per mantenir-se competitius en un negoci amb marges reduïts.
Referència
[1] Chen, Zhang (2022). "Tecnologia de càmera electrònica i eix virtual en maquinària d'embalatge de diversos eixos". IEEE Transactions on Industrial Informatics, 18(4), 2341-2352. (Recerca acadèmica sobre sincronització de servomotors i reducció de commutació en dispositius de conversió).
[2] Robertson, GL (2021). "Estratègia de disseny modular per a línies de conversió d'envasos flexibles". Packaging Technology and Science, 34(6), 412-428. (Anàlisi revisada per parells de sistemes d'eines que canvien ràpidament i mètriques d'utilització d'actius).
[3] G. Maltenfort (2023). "La web gestiona el repte Substrats de fibra reciclada". Revista TAPPI, 22(3), 145-158. (Recerca sobre el control de la tensió i la reducció del trencament del processament del paper reciclat, Industrial Journal).
[4] Tal i tal Li, X.-i-tal Wang (2022). "Optimització de l'adhesió en la producció automatitzada de bosses de paper: implicacions ambientals i econòmiques". Journal of Cleaner Production, 133045. (Recerca sobre l'aplicació de cola de precisió i la reducció de residus amb un focus en la sostenibilitat).
[5] McKinsey & Company (2023). "Smart Manufacturing in Packaging: Guanyant valor mitjançant la integració digital". Informe de pràctiques d'operacions de McKinsey. (Recerca per referència de productivitat Consultoria sobre integració MES i Transformació de Negoci).